 Информация
 Сортамент
 Вопрос / Ответ
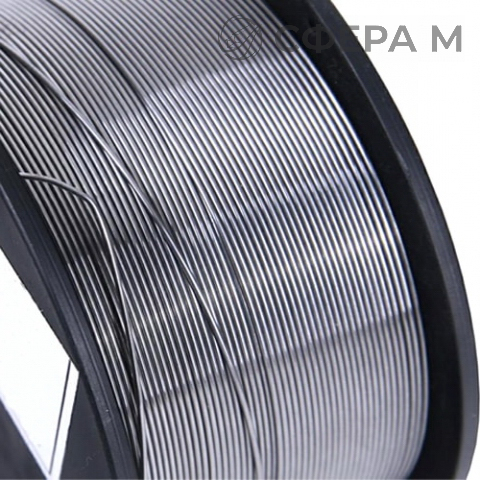
Проволока для сварки чугуна марки Нп-30ХГСА, ПАНЧ-11, ПП-АНЧ-2, Св-06Х15Н60М15, Св-08Г2С и Св-08ГС — это сварочный материал, предназначенный для соединения, наплавки и ремонта деталей из серого, ковкого и высокопрочного чугуна, а также для сварки чугуна с углеродистыми и низколегированными сталями. в Бресте такой материал востребован на ремонтных участках, в литейных и инструментальных цехах, где требуется восстановить геометрию корпусных деталей, станин, блоков цилиндров, зубчатых колёс и арматуры без образования отбелённых зон и горячих трещин. Проволока поставляется в мотках и на катушках, обеспечивает стабильное горение дуги, умеренное разбрызгивание и хорошее формирование валика при ручной и механизированной сварке.

Выбор конкретной марки определяется типом чугуна, способом сварки и требуемыми свойствами наплавленного металла. Никельсодержащие проволоки ПАНЧ-11 и Св-06Х15Н60М15 применяют для холодной сварки и наплавки без предварительного подогрева, они дают пластичный шов и хорошо обрабатываются резанием. Проволоки Нп-30ХГСА, Св-08Г2С и Св-08ГС используют при горячей сварке с подогревом, а также для сварки разнородных соединений и наплавочных работ. Продукция выпускается по ГОСТ 2246-70, ГОСТ 10543-98, ТУ 1842-118-00195430-2002 и ТУ У 19369185.007-96, что подтверждает химический состав и механические характеристики наплавленного металла. Отгрузка со склада в Брест ведётся по безналичному расчёту для юридических лиц, возможна отсрочка платежа до 30 дней; телефон +375 33 347-76-66, почта brest@sfera-m.by, доставка по Брестской области занимает 1–2 дня.
Технологические особенности и применение
При сварке чугуна важно учитывать склонность материала к отбеливанию, пористости и образованию трещин. Никелевые и медно-никелевые проволоки снижают остаточные напряжения и позволяют вести процесс при минимальном подогреве, тогда как низкоуглеродистые и легированные проволоки требуют предварительного нагрева заготовки до 300–600 C и последующего медленного охлаждения. Для тонкостенных деталей и ответственных поверхностей трения применяют наплавку с последующей механической обработкой; для массивных корпусных деталей — многослойную сварку с проковкой каждого слоя. Диаметр проволоки подбирают по толщине стенки и способу сварки: 0,8–1,2 мм для полуавтоматической сварки в среде защитных газов, 2–4 мм для ручной дуговой и газовой сварки, 5–12 мм для наплавочных работ и заварки крупных дефектов.
- ПАНЧ-11 — холодная сварка чугуна без подогрева, пластичный шов, хорошая обрабатываемость.
- Св-06Х15Н60М15 — высоконикелевый состав для наплавки и сварки разнородных соединений.
- Нп-30ХГСА — наплавочная проволока для восстановления изношенных поверхностей и кромок.
- Св-08Г2С и Св-08ГС — сварка чугуна с углеродистыми сталями, наплавочные и ремонтные работы.
- ПП-АНЧ-2 — порошковая проволока для механизированной наплавки чугунных деталей.
Условия поставки и подбор материала
Проволока поставляется в мотках и на катушках с паспортом качества, в котором указаны марка, диаметр, номер партии и результаты испытаний. Для подбора оптимальной марки достаточно указать тип чугуна, способ сварки, толщину детали и требования к наплавленному металлу. Отгрузка со склада в Брест выполняется в день поступления оплаты, доставка по городу возможна в тот же день, по республике — от двух дней, документы оформляются в полном объёме. Постоянным заказчикам предоставляются скидки, оплата производится по счёту, выставленному менеджером.
| Марка | Стандарт | Диаметр, мм | Назначение |
|---|---|---|---|
| ПАНЧ-11 | ТУ У 19369185.007-96 | 1; 2; 3; 4 | Холодная сварка чугуна |
| Св-06Х15Н60М15 | ГОСТ 2246-70 | 2; 3; 4; 5 | Наплавка, разнородные соединения |
| Нп-30ХГСА | ГОСТ 10543-98 | 3; 4; 5; 6 | Восстановление изношенных поверхностей |


Можно ли заказать проволоку для сварки чугуна с доставкой по Бресту?
Да, доставка по Бресту выполняется в день заказа при наличии позиции на складе; отгрузка производится после поступления оплаты на расчётный счёт.
Чем отличается ПАНЧ-11 от Св-06Х15Н60М15?
ПАНЧ-11 предназначена для холодной сварки чугуна без предварительного подогрева и даёт пластичный шов, а Св-06Х15Н60М15 содержит больше никеля и применяется для наплавки и сварки разнородных соединений, в том числе с подогревом.
Какой диаметр проволоки выбрать для заварки трещины в блоке цилиндров?
Для тонкостенных участков подойдёт диаметр 2–3 мм, для массивных деталей и глубоких дефектов — 4–6 мм; окончательный выбор зависит от способа сварки и толщины стенки.
