 Информация
 Сортамент
 Вопрос / Ответ
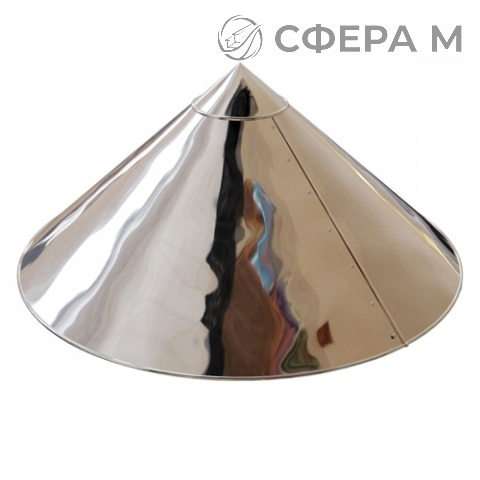
Оболочки конусные на емкости по ТУ 4937-002-61278130-2016 — это сварные конические элементы, предназначенные для формирования днищ, переходов и крышек цилиндрических резервуаров и аппаратов. Изготавливаются из листовой углеродистой и низколегированной стали методом вальцовки с последующей сваркой продольного шва. Применяются при производстве емкостей для хранения жидкостей, сыпучих материалов и газообразных сред в нефтегазовой, химической, пищевой и энергетической отраслях. Поставка осуществляется в Брест и по всей территории Беларуси.

Конструктивно оболочка представляет собой усеченный конус с заданными диаметрами оснований и высотой. Геометрические параметры определяются требованиями к конкретному аппарату: угол наклона образующей влияет на скорость опорожнения и эффективность дренажа. Для емкостей с коническим днищем угол обычно составляет от 30 до 60, что обеспечивает полный слив продукта. Толщина стенки рассчитывается исходя из рабочего давления, температуры и коррозионной активности среды. Сварные швы выполняются с полным проваром и подлежат контролю неразрушающими методами. Обработка кромок и подготовка поверхности соответствуют требованиям ТУ 4937-002-61278130-2016. Заказать продукцию можно по телефону +375 33 347-76-66 или по электронной почте brest@sfera-m.by, доставка по Брестской области осуществляется в согласованные сроки.
Оболочки конусные востребованы при изготовлении:
- вертикальных резервуаров с коническим днищем для нефтепродуктов и технических жидкостей;
- бункеров и силосов для хранения сыпучих материалов в пищевой и строительной промышленности;
- аппаратов химического синтеза с дренажным отводом продукта;
- емкостей систем водоподготовки и очистных сооружений;
- теплообменного и реакторного оборудования с коническими переходами.
При выборе оболочки учитывают диаметр присоединяемого цилиндрического корпуса, высоту конуса, толщину стенки и марку стали. Для агрессивных сред применяют нержавеющие и двухслойные стали, для высоких температур — низколегированные марки с термообработкой. Конусность может быть как симметричной, так и эксцентричной, что важно при компоновке оборудования с боковым отводом. Сварные соединения выполняются в соответствии с требованиями к сосудам, работающим под давлением. Геометрия оболочки проверяется шаблонами и средствами неразрушающего контроля.
| Параметр | Обозначение | Диапазон значений | Единица измерения |
|---|---|---|---|
| Высота оболочки | L | 200–3500 | мм |
| Диаметр основания | D | 500–3500 | мм |
| Нормативный документ | ТУ | 4937-002-61278130-2016 | — |
Изготовление оболочек ведется по чертежам заказчика или типовым решениям с учетом присоединительных размеров. Возможна комплектация коническими днищами с отбортовкой под сварку с цилиндрической обечайкой. Отгрузка со склада в Брест производится после поступления оплаты на расчетный счет; для юридических лиц доступна отсрочка платежа до 30 дней по согласованию. Полный пакет отгрузочных документов предоставляется вместе с партией.


Можно ли заказать оболочку нестандартного диаметра?
Да, изготовление ведется по чертежам заказчика. Для этого необходимо предоставить габаритные размеры, толщину стенки, марку стали и требования к сварным швам. Возможна поставка в Брест после согласования технического задания.
Какие стали применяются для изготовления конических оболочек?
Используются углеродистые стали марок Ст3, 09Г2С, а также нержавеющие стали 12Х18Н10Т и аналоги. Выбор марки определяется рабочей средой, температурой эксплуатации и требованиями к коррозионной стойкости.
Как проверяется качество сварных швов?
Контроль выполняется визуально-измерительным методом, ультразвуковой дефектоскопией или радиографией в зависимости от категории аппарата. Результаты контроля фиксируются в сопроводительной документации на партию.
